

Hohlräume in Kunststoffspritzgussteilen können Herstellern wie uns echte Kopfschmerzen bereiten. Als Zulieferer für Kunststoffspritzguss haben wir uns schon öfter mit diesem Thema befasst, als wir zugeben möchten. Durch jahrelange Erfahrung haben wir jedoch mehrere Hauptursachen für Hohlräume in Kunststoffspritzgussteilen identifiziert. Lassen Sie uns genauer untersuchen, was möglicherweise schiefläuft und wie Sie das Problem beheben können.
1. Unzureichender Packungsdruck
Eine der häufigsten Ursachen für Hohlräume ist ein unzureichender Packungsdruck. Beim Spritzgussverfahren wird der geschmolzene Kunststoff in den Formhohlraum eingespritzt. Sobald die Kavität gefüllt ist, wird zusätzlicher Druck, der so genannte Packdruck, ausgeübt, um die Schrumpfung auszugleichen, die beim Abkühlen des Kunststoffs auftritt. Wenn der Packdruck zu niedrig ist, ist nicht genügend Kunststoff vorhanden, um den vom schrumpfenden Material hinterlassenen Raum zu füllen, was zu Hohlräumen führt.
Stellen Sie sich das vor, als würden Sie einen Ballon füllen. Wenn Sie mit dem Füllen aufhören, bevor es vollständig gedehnt ist, entstehen im Inneren leere Räume. Ebenso kommt es beim Spritzgießen zur Bildung von Hohlräumen, wenn der Packungsdruck nicht genügend Kunststoff in die Form drückt. Wir sehen dieses Problem häufig, wenn wir an komplexen Teilen mit dünnen Wänden oder komplizierten Designs arbeiten, wie zEierablageform aus Kunststoff. Diese Teile erfordern einen präzisen Packdruck, um eine vollständige Füllung sicherzustellen.
2. Unsachgemäßes Tordesign
Der Anschnitt ist der Eintrittspunkt für den geschmolzenen Kunststoff in den Formhohlraum. Wenn der Anschnitt zu klein ist, kann er den Kunststofffluss behindern, wodurch dieser zu schnell abkühlt und Hohlräume entstehen. Wenn andererseits das Tor zu groß ist, kann es in einigen Bereichen zu einer Überfüllung und in anderen zu einer Unterfüllung kommen.
Zum Beispiel, wenn wir das herstellenHeißer Verkauf Motorradabdeckung Kühler Spritzgussform, das Tordesign ist entscheidend. Ein gut gestalteter Anschnitt sorgt dafür, dass der Kunststoff reibungslos und gleichmäßig durch den Formhohlraum fließt, wodurch das Risiko von Hohlräumen verringert wird. Eine schlechte Anschnittkonstruktion kann zu einer ungleichmäßigen Füllung und letztendlich zur Bildung von Hohlräumen führen.
3. Hohe Schmelztemperatur
Ein weiterer Faktor, der zur Entstehung von Hohlräumen beitragen kann, ist eine hohe Schmelzetemperatur. Wenn der Kunststoff auf eine sehr hohe Temperatur erhitzt wird, wird er viskoser und neigt zur Gasbildung. Wenn der Kunststoff abkühlt und sich verfestigt, können diese Gase im Inneren des Teils eingeschlossen werden, wodurch Hohlräume entstehen.
Wir haben festgestellt, dass bei der Arbeit an Teilen wie demBreiter Bücherkorb aus Kunststoff, modisch, ist die Aufrechterhaltung der richtigen Schmelzetemperatur von entscheidender Bedeutung. Wenn die Temperatur zu hoch ist, besteht nicht nur die Gefahr von Fehlstellen, sondern auch die Qualität des Teils kann beeinträchtigt werden, was zu Problemen wie Verfärbungen und verringerter mechanischer Festigkeit führen kann.
4. Schnelle Abkühlung
Auch ein schnelles Abkühlen des Kunststoffs in der Form kann zu Lunkern führen. Wenn die äußere Schicht des Kunststoffs zu schnell erstarrt, bildet sie eine Hülle, die den Fluss des noch geschmolzenen Kunststoffs im Inneren einschränkt. Da der innere Kunststoff weiter schrumpft, entstehen Hohlräume.
Dies ist besonders relevant, wenn es sich um dickwandige Teile handelt, wie sie beispielsweise mit dem hergestellt werdenKunststoff-Spritzguss-Helmform. Damit der Kunststoff gleichmäßig schrumpft und sich keine Hohlräume bilden, ist ein langsamer und kontrollierter Abkühlprozess notwendig.
5. Feuchtigkeit im Kunststoffharz
Feuchtigkeit im Kunststoffharz kann während des Spritzgussprozesses zu erheblichen Problemen führen. Wenn das Harz erhitzt wird, verwandelt sich die Feuchtigkeit in Dampf, der sich im Kunststoff festsetzen und Hohlräume bilden kann.
Wir achten stets darauf, das Kunststoffharz ordnungsgemäß zu trocknen, bevor wir es in unseren Spritzgussmaschinen verwenden. Dies ist besonders wichtig für hygroskopische Kunststoffe, die leicht Feuchtigkeit aus der Umgebung aufnehmen. Beispielsweise bei der Herstellung von Teilen mit derSpritzgussform für Motorradabdeckungen aus KunststoffWir achten besonders darauf, dass das Harz trocken ist, um durch Feuchtigkeit verursachte Hohlräume zu vermeiden.
So lösen Sie das Void-Problem
Nachdem wir nun die Ursachen identifiziert haben, sprechen wir darüber, wie wir sie beheben können. Stellen Sie zunächst sicher, dass der Packdruck entsprechend der Teilekonstruktion angepasst wird. Durch Probeläufe und kleine Anpassungen können Sie den optimalen Packungsdruck ermitteln.
Zweitens: Überprüfen und optimieren Sie das Tordesign. Möglicherweise müssen Sie einen erfahrenen Formenbauer konsultieren, um sicherzustellen, dass der Anschnitt die richtige Größe hat und sich an der richtigen Stelle befindet, damit der Kunststoff ordnungsgemäß fließt.
Drittens überwachen und steuern Sie die Schmelzetemperatur. Verwenden Sie Temperatursensoren und befolgen Sie die Empfehlungen des Herstellers für das von Ihnen verwendete Kunststoffharz.
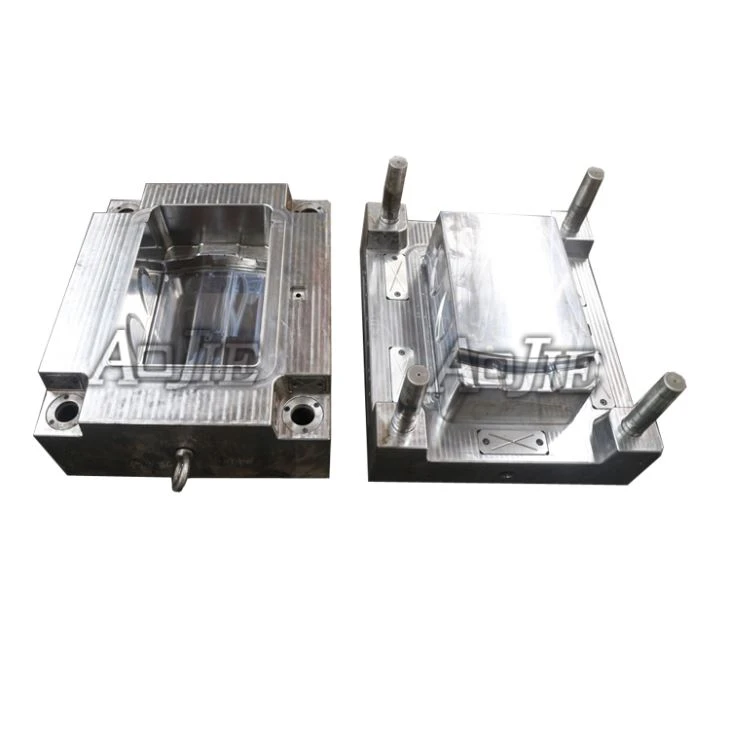

Viertens: Implementieren Sie ein kontrolliertes Kühlsystem. Dies kann die Anpassung der Kühlwassertemperatur und der Durchflussrate in der Form umfassen, um einen langsamen und gleichmäßigen Abkühlprozess zu gewährleisten.
Trocknen Sie das Kunstharz abschließend vor der Verwendung immer gründlich ab. Investieren Sie in eine gute Trocknungseinheit und befolgen Sie einen strengen Trocknungsplan.
Abschluss
Hohlräume in Kunststoffspritzgussteilen können durch eine Vielzahl von Faktoren verursacht werden, darunter unzureichender Packungsdruck, falsches Anschnittdesign, hohe Schmelzetemperatur, schnelles Abkühlen und Feuchtigkeit im Kunststoffharz. Als Lieferant von Kunststoffspritzguss arbeiten wir ständig daran, unsere Prozesse zu verbessern und diese Probleme zu beseitigen.
Wenn Sie Probleme mit Hohlräumen in Ihren Kunststoffspritzgussteilen haben oder an unseren Produkten wie den oben genannten interessiert sind, helfen wir Ihnen gerne weiter. Wir verfügen über das Fachwissen und die Erfahrung, um Ihnen hochwertige Spritzgusslösungen anzubieten. Kontaktieren Sie uns, um Ihre Anforderungen zu besprechen und gemeinsam die perfekten Kunststoffteile für Ihre Anforderungen zu entwickeln.
Referenzen
- „Injection Moulding Handbook“ von Oskiuta und Mitrovic
- „Kunststoffspritzguss: Prinzipien und Praxis“ von Rosato, Rosato und Schindler
- Verschiedene Branchen-Whitepapers zur Qualitätskontrolle im Kunststoffspritzguss